淇錩科技有限公司|CNC 銑床與車床加工・客製化精密零件製造

淇錩科技有限公司|CNC 銑床與車床加工・客製化精密零件製造
專注鋁合金、不鏽鋼半導體設備零件加工,結合精密製造、三次元量測與批次追溯,支援打樣至量產需求。
針對設備維修備品、停產零件重製及研發驗證需求,可優先進行圖面審查、製程評估與生產排程;關鍵尺寸依零件條件可支援 ±0.01 mm 精密公差,並協調材料與後處理交期,縮短設備停機及開發等待時間。
依循 ISO 9001 品質管理流程,搭配 CMM 三次元量床與精密量測設備,可依需求提供半導體設備零件 FAI 首件檢查、全尺寸檢測報告及製程品質紀錄。
支援單件打樣、小量試產、備品重製與批量訂單,可依半導體設備零件的驗證階段與實際需求彈性安排生產,協助降低新產品導入、替代件測試及備品庫存壓力。
整合原料採購、 CNC 車床、CNC 銑床、表面處理與尺寸檢測,提供半導體設備零件加工單一窗口服務,降低供應鏈溝通與委外管理成本。
| 生產規格項目 | 淇錩科技工廠能力 |
|---|---|
| CNC 加工設備 | 配置 50 台以上 CNC 銑床、4 台 CNC 車床及 2 組機械手臂,以 3 軸/4 軸 CNC 銑削為主要加工能力,可承接半導體設備精密機構件、板件、座體及多孔位零件。 |
| 生產運作模式 | 採 24 小時輪班生產,可依半導體設備零件訂單調配機台與加工排程,支援研發打樣、工程試作、少量多樣、重複批次與中批量 CNC 加工需求。 |
| CNC加工精度能力 | 一般尺寸可依 ISO 2768-m/c 執行;精密尺寸公差可達 ±0.01 mm。實際能力依零件尺寸、材質、幾何特徵、裝夾方式與量測條件評估。 |
| 幾何公差控制 | 可依圖面管控平面度、平行度、垂直度、位置度、同軸度及基準孔系;針對定位面、配合孔、密封槽與組裝基準安排加工及量測流程。 |
| 主要加工材質 | 支援 6061-T6、7075 鋁合金、不鏽鋼、碳鋼及工程塑膠等材料CNC加工 |
| 零件生產型態 | 可承接半導體設備零件單件打樣、工程樣品、少量多樣加工、ECN 設計改版件、維修備品及重複批量生產,並由首件試作銜接後續量產製程。 |
| 精密量測設備 | 配置 Mitutoyo Crysta-Apex S574 CMM 三次元量床、2.5D 影像量測設備、表面粗糙度儀,用於尺寸、孔位、幾何公差及表面粗糙度驗證。 |
| 品質管理與文件 | 依 ISO 9001:2015 品質管理系統執行進料、首件、製程與出貨檢驗;可依專案需求提供 FAI 首件報告、全尺寸檢驗報告、材料證明及表面處理證明。 |
| 表面處理整合 | 可依圖面需求整合陽極處理、硬膜陽極、化學鎳、黑染、噴砂、化學拋光、PVD/DLC及雷射雕刻,並於加工階段評估膜厚補償與遮蔽需求。 |
| 打樣與量產交期 | 一般打樣約 3–7 個工作天,量產約 10–20 個工作天;實際交期依材料取得、加工工時、檢驗要求、表面處理及訂單數量確認。 |
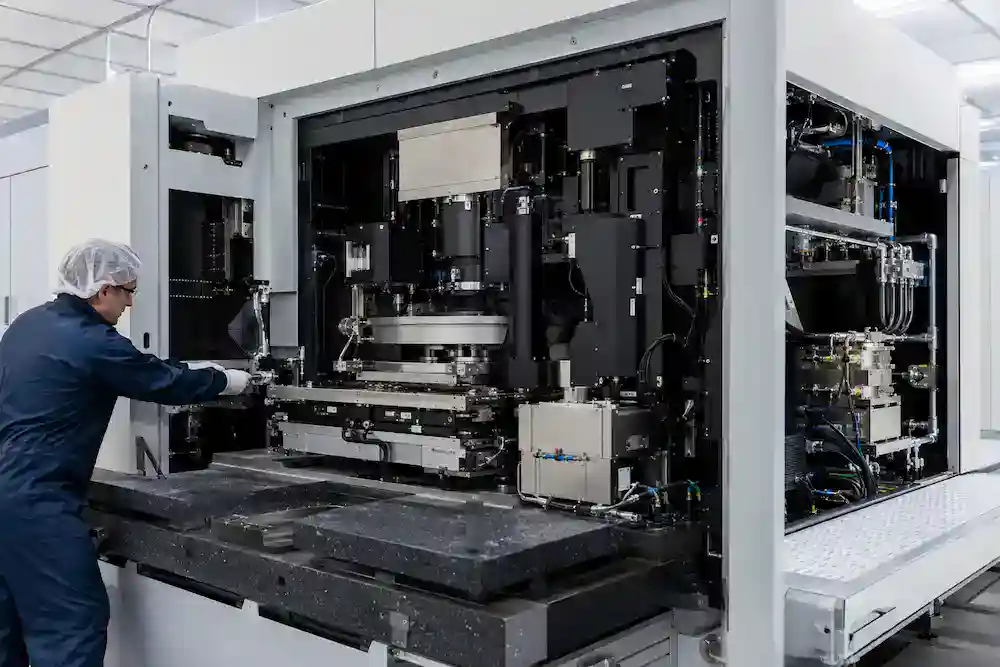
淇錩科技提供CNC 加工、CNC 銑床加工與 CNC 車床加工服務,支援設備載台、定位板、基準座、真空腔體周邊結構件、氣液控制歧管、感測器支架及 Shower Head 氣體分配板等客製化製造。透過 3 軸/4 軸 CNC 銑床與 CNC 車床,可依圖面加工複雜輪廓、精密孔系、配合孔、O-ring 溝槽及多面幾何特徵,滿足設備開發試作、ECN 改版、維修備品與重複批量生產需求。
具備鋁合金、不鏽鋼、碳鋼及工程塑膠加工能力,精密尺寸公差可達 ±0.01 mm。製程依 ISO 9001:2015 品質管理系統執行,搭配 CMM 三次元量床、2.5D 影像量測及表面粗糙度檢測,可依需求提供 FAI 首件報告、全尺寸檢驗、材料證明與批次紀錄;並整合陽極處理、硬膜陽極、化學鎳、噴砂、化學拋光、PVD/DLC及雷射雕刻等後製程,協助控制膜厚補償、關鍵配合尺寸與批次一致性。
| 典型半導體設備零件 | 關鍵加工控制重點 | 常見設備應用 |
|---|---|---|
| 氣體分配與製程板件加工(Shower Head、氣體分配板、擴散板、多孔板) | 密集微孔、孔距一致性、孔口毛邊、板面平面度及鑽孔造成的熱變形;可依孔徑與孔數規劃刀具壽命管理 | CVD、PECVD、PVD、蝕刻及薄膜沉積設備 |
| 精密載台與定位基板加工(Stage Plate、定位板、基準座、安裝底板、校正平台) | 基準面平面度、平行度、定位銷孔、精密配合孔及孔位關係;加工公差可依圖面需求評估至 ±0.01 mm | 晶圓定位、光學模組、量測設備及精密運動平台 |
| 真空腔體周邊零件加工(腔體轉接板、真空法蘭、閥件安裝座、密封蓋板、腔體外部支架) | 密封面平面度、O-ring 溝槽、法蘭孔位、接口同軸度、表面刀痕及銳邊控制 | 真空製程腔體、Load Lock、Transfer Chamber 周邊模組 |
| 氣體與液體歧管加工(Gas Manifold、冷卻水歧管、氣液分配塊、閥座、接頭座) | 深孔與交叉流道、接口位置、塞孔結構、密封溝槽及內部毛邊;清潔、耐壓與洩漏測試依專案規格評估 | 製程氣體供應、冷卻水路、溫控與真空控制系統 |
| 晶圓搬送機構零件加工(機械手臂結構件、搬送支架、軸承座、滑軌安裝座、感測器固定座) | 薄壁變形、輕量化輪廓、軸承孔與襯套配合、位置度及多次裝夾累積誤差 | EFEM、Load Port、晶圓搬送機器人及自動化模組 |
| 光學與檢測模組零件加工(鏡頭座、光學平台、校正座、探頭支架、相機固定座) | 光學中心位置、安裝面垂直度、孔系位置度、細牙螺紋及重複定位精度 | 晶圓檢測、缺陷分析、對位、曝光與量測設備 |
| 精密機構支架與固定座加工(馬達座、感測器座、管線支架、屏蔽件、模組固定座) | 裝配孔位、輪廓干涉、配合尺寸、銳邊與表面處理後尺寸補償 | 蝕刻、沉積、清洗、量測及廠務自動化設備 |
| 溫控與散熱零件加工(冷卻板、熱交換底板、加熱器基板、溫控模組結構件) | 接觸面平面度、流道交叉孔、密封槽、螺紋接口及加工後變形 | 腔體溫控、電源模組、雷射光源及電子控制系統 |
| 設備外罩與鋁合金結構件加工(控制箱面板、設備框架連接件、門板、安裝板、線槽固定件) | 大尺寸板件平面度、孔位關係、薄壁翹曲、外觀面保護及陽極處理膜厚補償 | 半導體設備機架、電控模組與外部防護結構 |
| 工程塑膠與絕緣零件加工(絕緣墊片、定位塊、導引件、保護蓋、治具零件) | 熱膨脹、夾持變形、毛邊、螺紋完整性及尺寸穩定性 | 電氣絕緣、晶圓搬送、線纜保護與設備治具 |
| 設備治具與檢測治具加工(組裝治具、定位治具、量測治具、加工夾具、校正塊) | 定位基準、重複裝夾精度、防呆設計及量測可達性 | 設備組裝、首件驗證、製程檢測與維修校正 |
| 設備改版件與維修備品加工(ECN改版件、停產替代件、治具、設備維修零件) | 圖面版次管理、單件重製、既有模組配合尺寸與批次互換性控制 | 設備升級、故障維修、產線擴充與舊機延壽 |
| 半導體設備應用與加工零件 | 關鍵加工風險 | 建議管制與驗證項目 |
|---|---|---|
| 真空腔體與密封界面(真空腔體零件、Chamber Parts、真空法蘭、腔體轉接板、密封蓋板) | 密封面刀痕、O-ring 溝槽尺寸異常、法蘭孔位偏移、加工應力造成平面翹曲 | 密封面平面度、溝槽寬深、孔位關係、表面粗糙度及毛邊控制;氣密或氦氣測漏依圖面與專案要求另行規劃 |
| 製程氣體分配系統(Shower Head、氣體分配板、Gas Manifold、Gas Box 零件、多孔板) | 密集微孔孔徑與孔距不一致、交叉流道毛邊、深孔切屑殘留、堵孔與串流 | 孔徑與孔位量測、流道連通確認、去毛邊與清潔管制;流量、耐壓及洩漏測試依客戶規格執行 |
| 晶圓承載與精密定位(Stage Plate、晶圓載台、定位基板、校正平台、Wafer Handling Parts) | 基準面變形、平行度失控、定位銷孔偏移、重複裝配位置誤差 | 依功能基準建立加工與 CMM 量測座標,管制平面度、平行度、垂直度、位置度及配合孔尺寸 |
| 溫控與液冷循環(冷卻板、Cooling Plate、熱交換底板、冷卻水歧管、溫控模組零件) | 深孔偏移、交叉流道殘屑、堵頭孔密封失效、薄板加工與熱循環變形 | 流道位置、接合面平面度、螺紋與密封溝槽檢驗;清潔、耐壓與洩漏驗證依使用條件規劃 |
| 晶圓搬送與自動化模組(EFEM 零件、Load Port 零件、Robot Arm、搬送支架、滑軌安裝座) | 薄壁變形、軸承孔與導軌基準偏移、運動干涉、重複拆裝累積誤差 | 軸承孔、定位孔及安裝面關係量測,管制輪廓度、平行度、位置度與組裝基準一致性 |
| 光學、檢測與量測模組(光學平台、鏡頭座、Optical Mount、探頭支架、感測器固定座) | 光學中心偏移、安裝面傾斜、細牙螺紋損傷、鎖附後產生位置漂移 | 光學基準孔、安裝面垂直度、孔系位置度及重複定位精度管制;精密尺寸可使用 CMM 驗證 |
| 電漿與製程腔體周邊(電極座、RF 模組結構件、腔體內襯、遮蔽板、製程環) | 尖角造成局部放電風險、表面殘留、鍍膜後尺寸補償不足、異材組裝干涉 | 依圖面控制圓角、銳邊、表面粗糙度與膜厚補償;陽極、化學鎳、PVD/DLC 等表面處理依規格整合 |
| 潔淨區與製程接觸零件(真空腔體內零件、氣體接觸零件、晶圓搬送零件、潔淨設備零件) | 顆粒、殘油、切屑、毛邊、清洗死角與材料逸氣影響製程潔淨度 | 加工階段控制毛邊、盲孔與交叉孔殘屑;特殊清洗、潔淨包裝及粒子/離子殘留規格依客戶要求評估 |
| 設備改版與維修備品(ECN 改版件、設備備品、停產替代件、逆向工程零件、Chamber Spare Parts) | 舊圖版本混用、實物磨耗影響量測、單件重製與原模組無法互換 | 建立圖面版次、樣品量測基準與關鍵配合尺寸,首件確認後再投入重複批次或維修備品生產 |
| 表面處理與組裝界面(硬膜陽極零件、化學鎳零件、PVD/DLC 零件、精密配合件) | 膜厚造成孔徑、螺紋與配合尺寸改變;掛點、遮蔽區及處理後變形 | 加工前評估膜厚補償、遮蔽面與掛點位置,表面處理後複驗關鍵尺寸、配合孔與密封界面 |
整理客戶在詢價與加工過程中最常遇到的問題,協助您快速了解加工流程與注意事項
正式報價前,應先將費用拆成「單件加工費」與「一次性費用 NRE」,並列明是否包含材料、專用治具、刀具、CMM 檢驗、表面處理、清洗、包裝及第三方測試。
若圖面存在深孔、交叉流道、密集微孔、薄壁、O-ring 溝槽或處理後精密配合,會在審圖階段標示製造風險與待確認項目,不應等到加工後才臨時追加。因圖面變更、材料更換或新增驗證要求所產生的費用,則應經雙方確認後再執行。
交期不能只看 CNC 機台是否有空,應拆分為材料取得、治具準備、加工、委外後處理、回廠複驗與包裝等節點。
淇錩配置 50 台以上 CNC 銑床、4 台 CNC 車床及 24 小時輪班生產,但實際承諾日仍須在審圖及確認外包製程後排定。對停機急件,應先確認:
淇錩依 ISO 9001:2015 品質系統執行文件與生產管理。依客戶稽核範圍,可準備或配合確認:
逆向件不能只用一句「照樣品做」作為驗收依據。加工前應共同建立一份「設計輸入與責任邊界」,至少記錄:
加工端應對圖面與約定規格的製造符合性負責;設備相容性及製程效能則需透過試裝與上機驗證確認,不能在缺乏原始設計資料的情況下直接保證完全等同原廠。
Plug and Play 不是只確認長、寬、孔徑,而是確認零件的功能基準與介面關係。審圖時應優先識別:
淇錩可依功能基準建立加工與 Mitutoyo Crysta‑Apex S574 CMM 量測座標;若原圖未定義基準或位置度,會建議先補充組裝介面及 CTQ,再決定是否製作試裝件。±0.01 mm 是特定尺寸的個案加工能力,不代表所有大型零件、深孔或幾何特徵都能一律套用。
材料牌號只是第一層條件。上機壽命還可能受到材料狀態、晶粒、殘留應力、加工表面、粗糙度、清洗方式、鍍層前處理、膜厚及實際化學環境影響。
因此應先確認零件位於:
淇錩可依指定材料牌號與熱處理狀態加工並保存材證;但耐電漿、耐腐蝕、Outgassing 或鍍層壽命,必須根據客戶介質、溫度、壓力及表面處理規格驗證,不能只憑「材質相同」宣稱等同原廠。
Particle 風險不能只靠目視或「洗過了」判定。加工端首先要控制毛邊、盲孔、交叉流道、螺紋孔、研磨介質及切削液殘留;清洗端則需依零件材質、鍍層和污染種類制定流程,避免過度蝕洗、表面粗化或二次污染。
若零件位於製程關鍵區域,驗收規格應明確定義:
只有尺寸、材質或外觀相符,不能直接推論上機壽命等同原廠。較合理的做法是先建立小批次試驗件與分階段放行條件:
供應商應對製造符合性與異常調查負責;製程壽命則應以雙方事先約定的上機數據判定,避免事後只憑感受爭論。
三次元品牌或規格不等於量測結果必然一致。爭議通常來自基準對齊、裝夾方式、探針姿態、取點策略、溫度、濾波條件及幾何演算法不同。
淇錩配置 Mitutoyo Crysta‑Apex S574 CMM。對 CTQ 尺寸,可在量產前共同確認:
若量測方法尚未對齊,不應只憑其中一方報告直接判定加工責任。
可追溯文件必須建立「出貨品—製造批次—原材料—委外製程」的關聯,至少應能對應:
CoC 是供應商對符合約定規格的聲明;CoA 或 Mill Certificate 則是材料或測試結果的證明,兩者不能互相取代。文件種類與保存年限應在接單前依客戶要求確認。
批次一致性不能只靠最終抽驗,還要管制製程輸入。對重複訂單與關鍵零件,應保存核准版圖面、程式、治具、刀具條件、材料批次、委外來源及量測方式。
以下變更應依客戶約定進行通知或重新首件確認:
必要時可針對孔徑、平面度、位置度等 CTQ 建立趨勢紀錄或 SPC;但是否提供 Cpk/Ppk,應依數量、製程穩定度與客戶抽樣要求決定。
收到異常通知後,我們會先確認料號、圖面版次、製造批次、異常數量及實際發生位置,並優先隔離廠內庫存、在製品與待出貨品,避免同批次零件持續流出。
後續依異常性質進行以下處置:
若異常涉及設備跳機、Particle 升高、氣密失效或製程參數偏移,除尺寸複測外,也會配合客戶提供的機台紀錄與使用條件進行交叉分析,不會僅以「出貨檢驗合格」作為結案依據。